數(shù)控車床刀具的科學(xué)選刀指南 從加工需求到高效應(yīng)用的系統(tǒng)方法
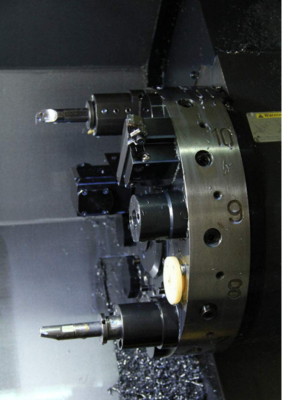
在現(xiàn)代制造業(yè)中,數(shù)控車床是實現(xiàn)高效、精密加工的核心設(shè)備。而刀具作為數(shù)控車床的“牙齒”,其選擇的科學(xué)與合理性直接決定了加工質(zhì)量、效率、成本乃至設(shè)備壽命。科學(xué)選刀并非簡單地挑選一把鋒利的刀,而是一個綜合考量加工材料、工藝要求、機床性能和經(jīng)濟性的系統(tǒng)決策過程。以下是進行科學(xué)選刀的關(guān)鍵步驟與核心原則。
一、 明確加工需求:選刀的出發(fā)點
一切選刀工作都始于對加工任務(wù)的清晰理解。這包括:
- 被加工材料:這是首要因素。不同材料(如鋼、鑄鐵、不銹鋼、鋁合金、高溫合金、有色金屬等)的物理機械性能(硬度、強度、韌性、導(dǎo)熱性、加工硬化傾向等)差異巨大,直接決定了應(yīng)選擇的刀具材料、幾何角度和切削參數(shù)。
- 加工工序與精度要求:是粗加工(追求金屬去除率)、半精加工還是精加工(追求尺寸精度和表面光潔度)?不同的工序?qū)Φ毒叩膹姸取h利度、耐磨性和剛性有不同側(cè)重。
- 工件幾何特征:加工的是外圓、內(nèi)孔、端面、槽、螺紋還是復(fù)雜型面?不同的特征需要對應(yīng)類型的車刀(如外圓車刀、內(nèi)孔鏜刀、切槽刀、螺紋車刀、成型刀等)。
- 生產(chǎn)批量與節(jié)拍要求:大批量生產(chǎn)追求刀具壽命和穩(wěn)定性,可能選用高性能涂層刀片;小批量多品種則更強調(diào)刀具的通用性和快速換刀能力。
二、 選擇刀具材料:性能的基石
根據(jù)加工材料和要求,選擇合適的刀具材料:
- 高速鋼(HSS):韌性好,可制造復(fù)雜形狀刀具,價格較低,但耐熱性差(約600°C),多用于低速加工、成型刀或復(fù)雜刀具。
- 硬質(zhì)合金:應(yīng)用最廣的數(shù)控刀具材料。通過改變鈷含量和碳化鎢晶粒尺寸,分為多種牌號(如P/M/K類,對應(yīng)加工鋼、不銹鋼、鑄鐵及有色金屬)。其硬度高、耐磨、耐熱性好(800-1000°C)。
- 涂層硬質(zhì)合金:在硬質(zhì)合金基體上涂覆一層(或多層)高硬度、高耐磨、耐高溫的材料(如TiN, TiCN, Al?O?, TiAlN等)。涂層能顯著提高刀具壽命和切削速度,是現(xiàn)代數(shù)控加工的主流選擇。
- 陶瓷與金屬陶瓷:硬度、耐熱性極高,耐磨性好,適合高速精加工鑄鐵和淬硬鋼,但脆性大,抗沖擊性差。
- 立方氮化硼(CBN):硬度僅次于金剛石,用于高效加工淬硬鋼、冷硬鑄鐵等難加工材料。
- 金剛石(PCD):硬度最高,用于高速精密加工有色金屬、非金屬及復(fù)合材料,但不適合加工鐵系金屬。
三、 確定刀具結(jié)構(gòu)與幾何參數(shù):效率與精度的保障
- 結(jié)構(gòu)形式:
- 整體式刀具:如整體硬質(zhì)合金刀具,剛性好,精度高,適用于小尺寸精加工。
- 焊接式刀具:將硬質(zhì)合金刀片焊接在鋼制刀桿上,結(jié)構(gòu)簡單,但重磨后尺寸會變化。
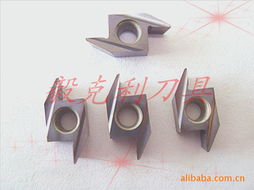
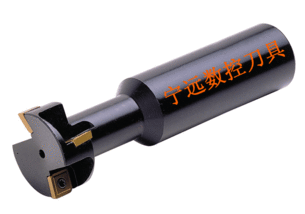
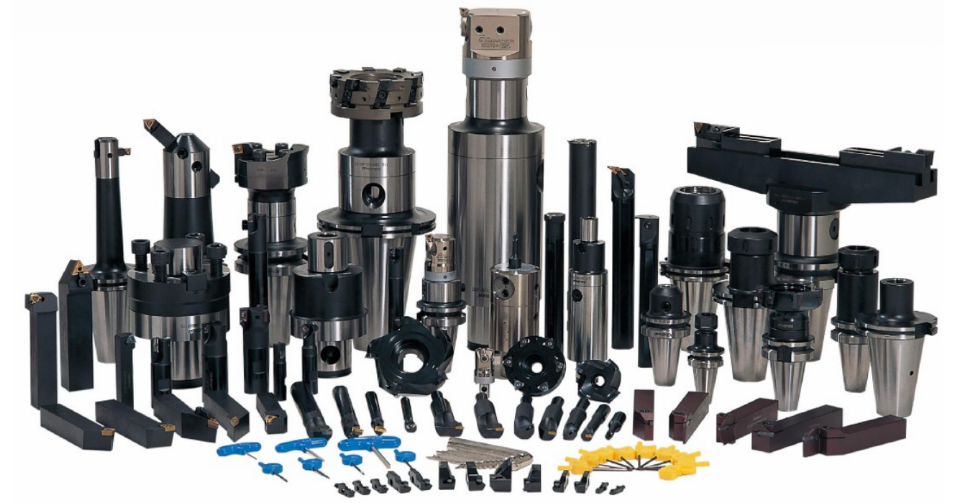
- 機夾式可轉(zhuǎn)位刀具:現(xiàn)代數(shù)控車床的首選。采用標(biāo)準(zhǔn)化、可轉(zhuǎn)位刀片,用機械夾固方式安裝在刀桿上。刀片一個切削刃用鈍后,可快速轉(zhuǎn)位或更換新刀片,無需磨刀,停機時間短,效率高,切削參數(shù)穩(wěn)定,管理方便。
- 幾何角度:包括前角、后角、主偏角、副偏角、刃傾角等。這些角度共同影響切削力、排屑、散熱和刀具強度。例如,加工軟材料可用大前角使切削輕快;加工硬材料則需小前角以保護刃口。主偏角影響徑向力和軸向力的分配以及刀尖強度。
- 刀尖圓弧半徑:影響加工表面的粗糙度和刀尖強度。精加工宜用小圓角以獲得好的表面質(zhì)量;粗加工或系統(tǒng)剛性差時宜用較大圓角以增強刀尖。
四、 考量機床與刀架系統(tǒng):匹配性是關(guān)鍵
- 機床功率與剛性:大余量粗加工需要大功率和強剛性,應(yīng)選擇強度高的刀具和刀桿。小型精密機床則應(yīng)匹配輕巧的刀具。
- 刀架形式(如排刀架、轉(zhuǎn)塔刀架):決定了可用刀桿的尺寸、類型和換刀方式。選刀時必須考慮刀桿的安裝尺寸(如車床用的刀桿截面高度與寬度)與刀架的兼容性。
- 最大轉(zhuǎn)速與夾持精度:高速加工需要動平衡性能好的刀具和高精度的刀柄(如HSK刀柄),以確保穩(wěn)定性和安全性。
五、 評估經(jīng)濟性與管理便捷性
- 綜合成本:不單純比較刀具單價,而要計算“每刃成本”或“單個零件加工成本”。高性能涂層刀片雖貴,但壽命長、切削參數(shù)高,可能總體成本更低。
- 標(biāo)準(zhǔn)化與庫存管理:盡量選用標(biāo)準(zhǔn)化的刀桿和刀片系列,減少刀具種類,便于采購、管理和編程,降低庫存成本。
- 供應(yīng)與技術(shù)支持:選擇有信譽、能提供及時技術(shù)支持和現(xiàn)場服務(wù)的刀具供應(yīng)商。
科學(xué)選刀的流程閉環(huán)
科學(xué)的數(shù)控車床選刀是一個動態(tài)優(yōu)化的閉環(huán):
分析加工任務(wù) → 初選刀具類型與材料 → 匹配機床與刀架 → 設(shè)定試切參數(shù) → 進行試加工 → 評估加工效果(質(zhì)量、效率、壽命)→ 反饋優(yōu)化選型與參數(shù)。
在實際操作中,應(yīng)充分利用刀具制造商提供的詳細樣本、技術(shù)資料和選型軟件,他們通常根據(jù)材料和工序?qū)Ξa(chǎn)品進行了明確的分類推薦。積累自身的加工經(jīng)驗數(shù)據(jù),建立適合本企業(yè)產(chǎn)品的刀具數(shù)據(jù)庫,是實現(xiàn)科學(xué)、高效選刀,最終提升生產(chǎn)效益的必由之路。
如若轉(zhuǎn)載,請注明出處:http://www.bcactive.cn/product/25.html
更新時間:2026-10-24 13:31:40